
Фотоэлектрический датчик прозрачной тары на конвейере
Как проверять датчик прозрачной тары: отражатель, обучение, положение луча, скорость конвейера и матрица испытаний пустой и заполненной упаковки.
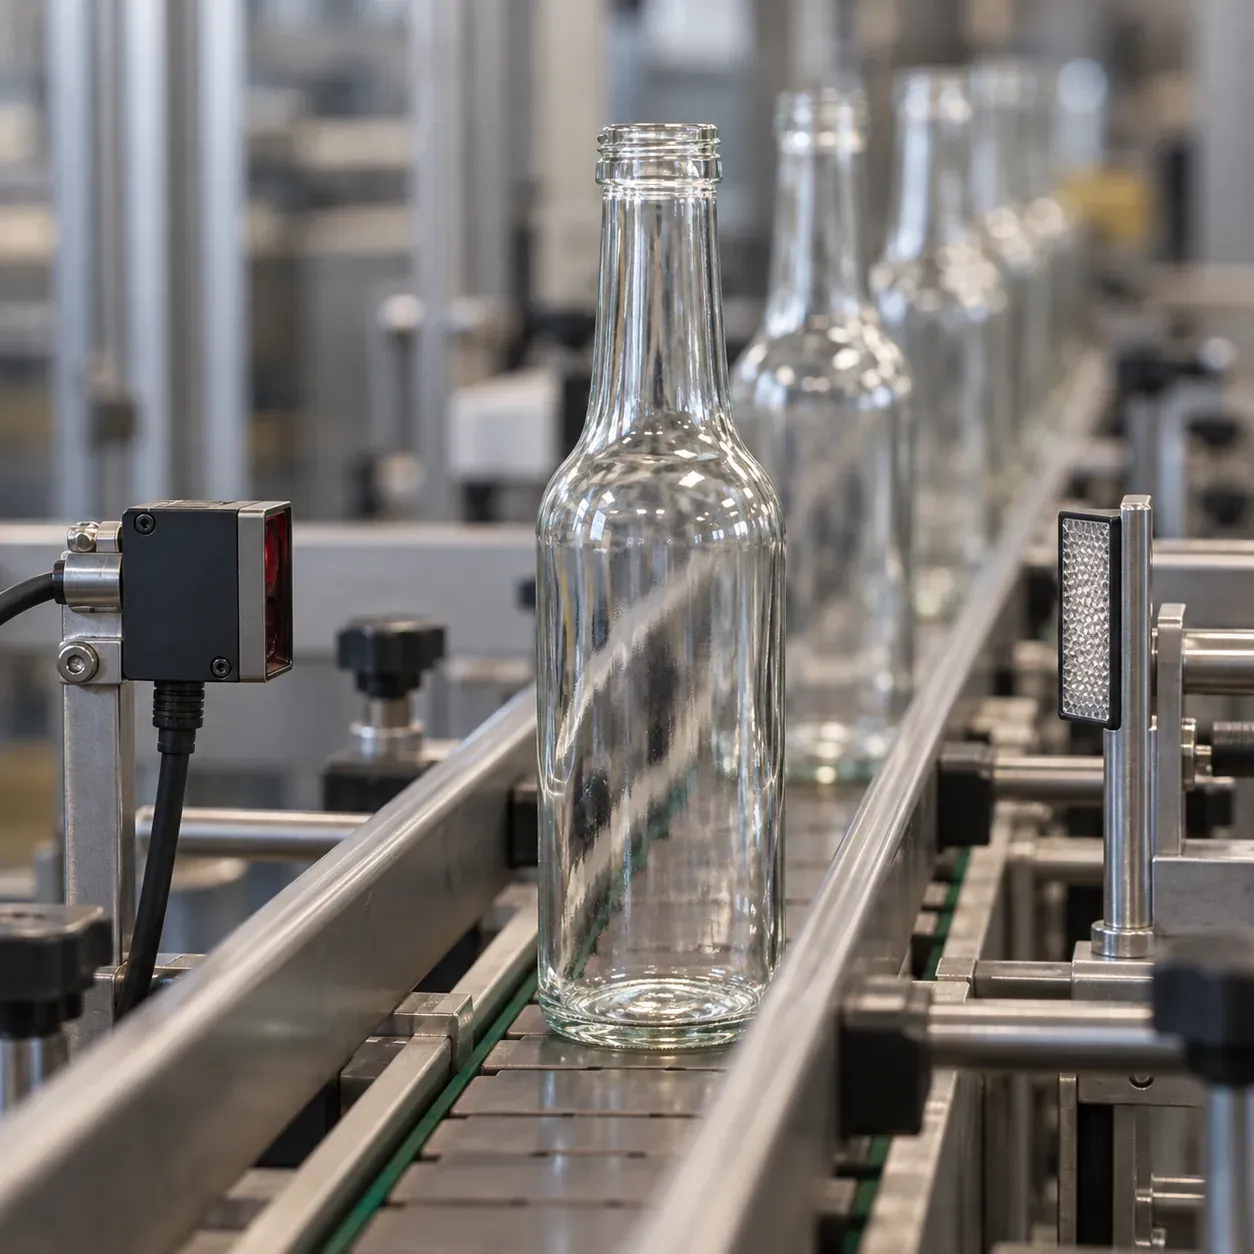
Непрозрачную коробку датчик считает уверенно, а прозрачную бутылку иногда пропускает. После повышения чувствительности появляются ложные переключения на капли и колебание отражателя. В такой задаче исправное электрическое подключение ещё не означает, что оптическая схема подходит для продукта.
Здесь разберём обнаружение прозрачной тары, выбор геометрии луча и проверку устойчивости на реальном ассортименте. Тип выхода PNP или NPN и программную фильтрацию дребезга оставим за рамками: они не создадут оптический контраст, которого датчик не получил.
Короткий ответ
Для прозрачной тары выбирают датчик с прямо заявленной поддержкой такой задачи и соблюдают требования к отражателю и рабочей дистанции. Проверяют худший экземпляр тары, положение на конвейере, заполнение и загрязнение оптики. Teach-in выполняют по руководству конкретной модели, поскольку условия обучения различаются. Приёмку проводят на рабочей скорости с контролем длительности выходного импульса. Устойчивость оценивают по отсутствию пропусков и лишних срабатываний в согласованной матрице испытаний.
Почему прозрачный объект трудно увидеть
Обычный рефлекторный датчик получает свет, вернувшийся от отражателя. Непрозрачный объект заметно перекрывает этот путь. Прозрачная стенка пропускает значительную часть света, но изменяет его направление и ослабляет поток. Полезное отличие между состояниями «тара есть» и «тары нет» может оказаться небольшим.
Толщина стенки, рёбра, кривизна и материал меняют картину прохождения луча. Дно бутылки и гладкая боковая поверхность могут давать разные результаты. Даже у одной модели тары возможны технологические различия. Поэтому испытание одного удобного экземпляра на столе не заменяет проверку партии и рабочих положений.
Заполненная тара тоже отличается от пустой. Жидкость, пена, этикетка и конденсат могут увеличить контраст, уменьшить его или создать дополнительные переходы. Нельзя заранее считать заполненную бутылку самым лёгким объектом. Нужен фактический набор состояний, предусмотренных технологией.
Поляризационная оптика и специальные алгоритмы обнаружения прозрачных объектов помогают решать задачу, но не делают любой отражатель взаимозаменяемым. В документации проверяют тип и размеры отражателя, ограничения расстояния и требования к обучению. Замена отражателя во время ремонта может изменить результат даже при прежнем датчике.
Геометрия точки контроля
Сначала выбирают, какую часть тары должен пересекать луч. Для счёта бутылок полезно место с повторяемой геометрией и достаточным промежутком между соседними изделиями. Если луч проходит по ручке, горловине или зоне сложного рельефа, один предмет способен дать несколько отдельных перекрытий.
Отражатель устанавливают так, чтобы датчик устойчиво видел его в предусмотренном диапазоне смещений. При юстировке учитывают вибрацию рамы и возможное задевание крепления. Настройка на границе чувствительности, работающая только при идеальном положении кронштейна, оставляет мало запаса на эксплуатацию.
Высота луча должна оставаться пригодной для всего ассортимента. Если линия работает с несколькими форматами тары, положение датчика включают в карту переналадки. Для каждого формата фиксируют механическую отметку, параметры и контрольный образец. Запись только номера рецепта без положения кронштейна недостаточна.
В поле зрения могут находиться блестящие направляющие, упаковочная плёнка и соседний оптический датчик. Их влияние проверяют отдельно. Если при отсутствии тары меняется сигнал вслед за перемещением металлической детали, обучение по бутылке не решает проблему постороннего оптического пути.
Обучение и запас обнаружения
Процедуру teach-in берут из руководства для точного исполнения прибора. Один датчик обучают при свободном пути на отражатель, другой требует предъявления объекта, третий поддерживает несколько режимов. Продолжительность нажатия кнопки и последовательность действий нельзя переносить с внешне похожей модели.
Перед обучением очищают оптику и проверяют механическую установку. Затем выполняют предусмотренную процедуру, проверяют индикацию и сохраняемые параметры. Если есть диагностический показатель уровня принятого света или запаса, его записывают для свободного луча и для контрольной тары.
Показатель запаса полезен для сравнения, но его интерпретация зависит от производителя. Нельзя объявлять произвольное значение универсальной границей работоспособности. У некоторых моделей порог подстраивается во время эксплуатации; условия такой подстройки тоже нужно учитывать при длительном отсутствии промежутков между изделиями.
После успешного обучения тару проводят через луч по разным траекториям. Проверяют небольшое вращение, допустимое боковое смещение и высоту. Если оператору приходится подбирать единственный угол поворота бутылки, решение ещё не готово к конвейеру. Для установки без ориентации изделие должно обнаруживаться во всём согласованном диапазоне положений.
Скорость и длительность сигнала
Даже правильное оптическое обнаружение может не дойти до программы. В условном примере эффективная ширина перекрытия луча составляет 12 мм, а скорость движения равна 0,6 м/с. Оценочная длительность события равна 0,012 / 0,6 = 0,02 с, то есть 20 мс. Реальная форма сигнала зависит от оптики и объекта.
Полученное время сравнивают с временем отклика датчика, настройками задержки выхода, фильтром входного модуля и способом считывания контроллером. Если фронт на выходе прибора есть, а счётчик ПЛК его пропускает, нужно разделить оптическую и электрическую части диагностики. Простая замена датчика на более чувствительный не исправит медленный опрос входа.
Расстояние между изделиями тоже важно: программа должна увидеть не только появление объекта, но и завершение предыдущего события. Соприкасающиеся бутылки могут выглядеть как непрерывное присутствие. Когда технологически требуется считать такие изделия, выбирают подходящую точку контроля или иной принцип измерения, а не пытаются восстановить неизвестные промежутки программно.
Матрица испытаний
Для приёмки заранее определяют допустимые ошибки и объём прогона. Результат «пять раз получилось» не описывает работоспособность на смене. Количество циклов и ассортимент выбирают исходя из риска пропуска, доступности образцов и требований линии, без выдуманного универсального числа.
| Состояние | Что меняют | Что фиксируют |
|---|---|---|
| Пустая тара | Поворот и боковое положение | Пропуски, повторные фронты |
| Заполненная тара | Продукт и допустимый уровень | Изменение обнаружения |
| Разные форматы | Высота и геометрия | Пригодность точки луча |
| Максимальная скорость | Скорость и минимальный зазор | Длительность импульса на входе |
| Загрязнение в согласованных пределах | Оптика и отражатель | Запас до отказа и диагностика |
| Отсутствие тары | Фон, вибрация, соседние датчики | Ложные срабатывания |
Загрязнение имитируют только способом, допустимым для оборудования и продукта. Не нужно наносить случайные вещества на линзу или нарушать санитарные требования ради проверки. Можно использовать согласованный образец, штатную диагностику или контролируемое ослабление, если это предусмотрено методикой.
Во время прогона полезно одновременно регистрировать выход датчика и вход контроллера. Тогда пропуск на уровне оптики отделяется от потери короткого импульса в программе. В журнале сохраняют рецепт, скорость, образец, настройки и фактическое число изделий, прошедших контрольную точку.
Что передать обслуживанию
В документации оставляют точное обозначение датчика и отражателя, расстояние между ними, высоту луча и фотографию расположения. Для сменных форматов добавляют механические отметки. Это позволяет восстановить настройку после замены кронштейна без поиска положения на работающей линии.
Инструкцию очистки связывают с реальными условиями: аэрозолем, мойкой, пылью или конденсатом. Интервал обслуживания выбирают по наблюдаемому ухудшению запаса и требованиям процесса. Удобнее заметить снижение качества оптического сигнала заранее, чем обнаружить загрязнение по расхождению счётчика готовой продукции.
Параметры задержки, светового или тёмного переключения и обучения сохраняют вместе с версией рецепта. После замены прибора проверяют не только наличие импульса, но и соответствие логического состояния признаку присутствия. Инвертированный выход способен выглядеть исправным в статике и нарушать счёт на движении.
Как отделить оптику от счётчика программы
Разделение проверки начинается с наблюдения выхода датчика при неподвижном контрольном объекте. Если состояние уже неустойчиво, ускорение задачи ПЛК не исправит источник. Сначала проверяют положение луча, отражатель и обучение. Затем перемещают объект с малой скоростью и смотрят, сколько переключений создаёт один проход. Только после этого сравнивают выход прибора с состоянием входного канала и результатом программного счёта.
Для счёта выбирают конкретный фронт и описывают, чему он соответствует. Если программа считает оба перехода, одна бутылка может давать две единицы. Если она считает только завершение присутствия, изделие, остановившееся в луче, ещё не должно попасть в итог. Эти детали особенно заметны при останове линии и ручном удалении тары из контрольной зоны. Испытание непрерывного движения не охватывает такие операции.
Отдельно проверяют старт с уже перекрытым лучом. Начальное состояние программы может не содержать наблюдённого фронта, хотя бутылка физически находится у датчика. Нужно договориться, считать ли её после запуска, ждать полного прохода или использовать дополнительное подтверждение. Решение зависит от назначения счётчика и не может быть одинаковым для выпуска готовой продукции, входного контроля и определения наличия перед механизмом.
Если оператор перемещает тару назад через луч, простой одноточечный датчик не всегда различает направление. Повторный проход способен добавить лишний счёт. Для задачи с обратным движением требуется подходящая схема определения направления или технологическое ограничение. В протоколе нельзя называть счётчик точным, если испытания исключили обратный проход, а реальная эксплуатация его допускает.
Карта переналадки и повторное обучение
Для каждого формата сохраняют размеры тары, допустимую ориентацию, высоту луча и рабочую скорость. Если параметры прибора выбираются рецептом, фиксируют связь между рецептом и фактическим устройством. При замене датчика проверяют, поддерживает ли новое исполнение те же настройки. Одинаковый корпус и разъём не гарантируют совпадения оптической функции, рабочего расстояния и доступных режимов обучения.
Полезно иметь контрольный образец с известными особенностями: тонкая стенка, небольшой оптический контраст или неудобный рельеф. Его сохраняют в пригодном состоянии и используют после обслуживания. Но один образец не заменяет ассортиментную проверку при появлении новой упаковки. Изменение поставщика бутылки может оказаться техническим изменением линии даже при одинаковом номинальном объёме тары.
После очистки проверяют, не сместился ли кронштейн и не изменилось ли положение отражателя. Не нужно автоматически переобучать датчик после каждого ложного срабатывания: так можно приспособить порог к загрязнённому состоянию и потерять понятную исходную настройку. Сначала выясняют, какое физическое условие изменилось, затем выполняют предусмотренное восстановление. Причину и итог контрольного прогона записывают в журнал обслуживания.
Приёмочный акт должен описывать и границы испытанного режима. Если проверена только сухая пустая тара, нельзя распространять результат на мойку, конденсат и заполненный продукт. Если максимальная скорость недоступна на стенде, это отмечают как незавершённую проверку для объекта. Такой протокол помогает организовать следующий тест и не создаёт ложного впечатления, что все рабочие условия уже подтверждены.
Наконец проверяют реакцию системы на диагностический отказ датчика, если она доступна. Счёт без признака достоверности может продолжаться с нулём импульсов, пока производство движется. Для процесса полезно различать отсутствие изделий и отсутствие пригодного контроля. Дополнительное подтверждение движения конвейера и ожидаемого потока помогает сформировать понятное сообщение, но не должно выдавать предположение о пропущенной таре за доказанный факт.
В документах полезно различать обнаружение присутствия и измерение положения. Датчик может уверенно сообщать о бутылке, но точка переключения будет меняться при повороте рельефной стенки. Для запуска механизма отбраковки такая неопределённость может быть существенной. Тогда проверяют повторяемость координаты на рабочей скорости и учитывают задержку дальнейшего транспорта. Успешный счёт изделий сам по себе не подтверждает точность позиционирования для следующей операции. Эти два критерия принимают отдельно и сохраняют соответствующие результаты испытаний.
Вопросы при работе
Поможет ли увеличение чувствительности до максимума? Иногда оно увеличивает обнаружение слабого объекта, но одновременно уменьшает устойчивость к фону и загрязнению. Нужен подтверждённый запас между рабочими состояниями, а не крайнее положение настройки.
Можно ли заменить отражатель любым похожим? Нет, совместимость проверяют по документации и испытанием. Размер, структура и оптические свойства отражателя участвуют в работе системы. После замены выполняют предусмотренное обучение и контрольные прогоны.
Почему датчик переключается несколько раз на одной бутылке? Возможны рёбра, ручка, изменение преломления или колебание траектории. Сначала смотрят фактический сигнал и положение луча. Программная задержка может скрыть часть переходов, но вместе с ними потерять следующее изделие.
Достаточно ли светодиода на корпусе для приёмки? Он подтверждает состояние прибора, но не длительность импульса на входе ПЛК и не правильность счёта. Приёмка должна включать всю цепочку до технологического результата.