
Метрологическая цепочка: От калибровки датчика до доверия значения в отчете и OEE
Поверка, калибровка, traceability, uncertainty, влияние на KPI/OEE и регламент при расхождении полевого и эталонного измерения
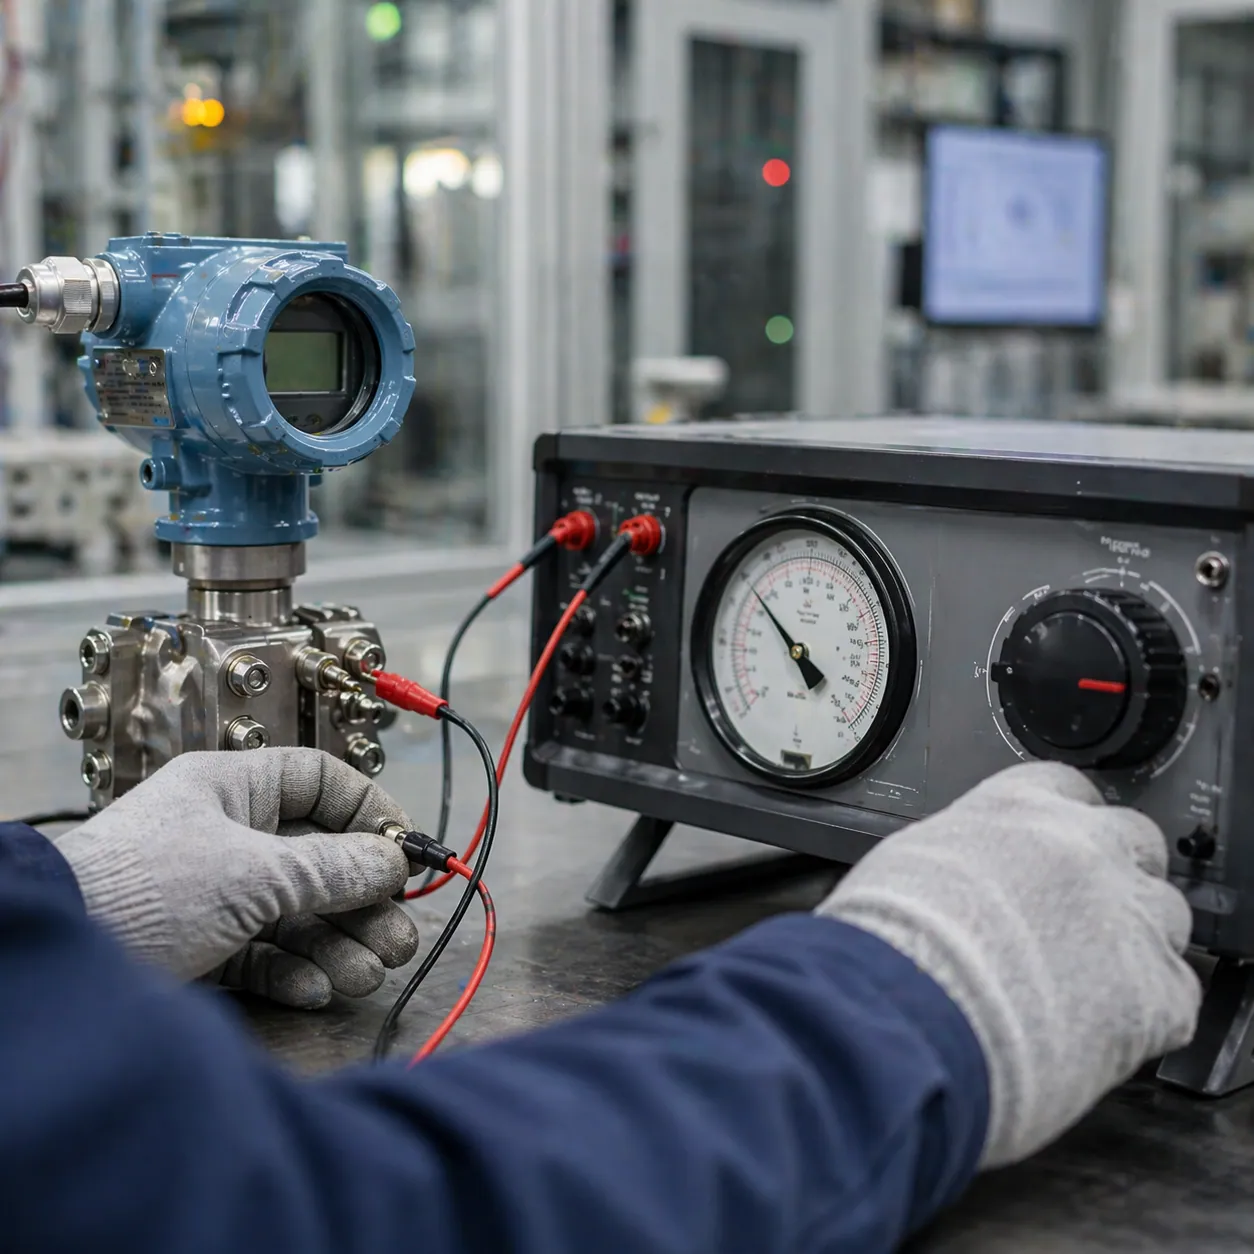
В производстве часто спорят о KPI, OEE и “реальной картине процесса”, но редко задают базовый вопрос: можно ли доверять исходным измерениям. Если датчик дрейфует, калибровка просрочена, а неопределенность не учитывается, даже самый красивый дашборд превращается в аккуратно визуализированную ошибку.
Метрологическая цепочка - это путь от первичного измерения в поле до управленческого решения. И именно на этом пути чаще всего теряется качество данных: между поверкой, калибровкой, расчетами и отчетностью.
Короткий ответ
Доверие к OEE и производственным KPI начинается не в BI-системе, а в метрологии. Нужны прослеживаемость (traceability), контроль неопределенности (uncertainty), дисциплина поверки/калибровки и регламент действий при расхождениях полевого и эталонного измерения.
Где ломается метрологическая цепочка
Типовые точки потери качества:
•датчик в эксплуатации вышел за межповерочный интервал;
•калибровка проведена, но коэффициенты не внесены в рабочий контур;
•эталон и поле сверяются нерегулярно и без единых условий;
•в отчет уходят “сырые” значения без флагов достоверности;
•аналитика KPI не учитывает неопределенность измерения.
В результате управленческие решения принимаются по значениям, точность которых не подтверждена.
Поверка и калибровка: не одно и то же
Для эксплуатационной практики важно различать:
•поверку - подтверждение соответствия установленным требованиям;
•калибровку - установление зависимости между показанием и эталонным значением с возможной корректировкой.
На площадке обе процедуры нужны, но отвечают за разные риски. Поверка дает юридически и нормативно приемлемый статус, калибровка - реальную точность для технологического контура.
Traceability: как доказать происхождение числа
Прослеживаемость измерения должна отвечать на вопрос “откуда это значение и почему ему можно верить”:
•какой датчик и с каким серийным номером измерил параметр;
•когда и кем выполнена последняя поверка/калибровка;
•какой эталон использовался и как подтверждена его валидность;
•какие поправки/коэффициенты действовали в момент измерения;
•где хранится история изменений и кто ее утверждал.
Без этой цепочки невозможно корректно разбирать инциденты качества и споры между цехом и лабораторией.
Uncertainty: зачем учитывать неопределенность в KPI
Неопределенность - это не “академическая надстройка”, а практический фильтр решений. Например, если расчет OEE или удельного расхода энергии держится на датчиках с высокой неопределенностью, то небольшие изменения KPI могут быть статистическим шумом, а не реальным улучшением процесса.
Практический подход:
•для критичных параметров задавать допустимый диапазон uncertainty;
•маркировать точки данных флагом качества (valid/suspect/invalid);
•исключать suspect/invalid из автоматических KPI или считать их отдельно;
•фиксировать влияние качества измерений на итоговые отчеты.
Как неверные точки искажают OEE
На OEE особенно влияют три класса ошибок:
•ложные простои из-за неверных сигналов состояния;
•некорректный учет выпуска из-за ошибок измерения количества/массы;
•ошибки качества, когда допуски считаются по “плавающему” измерению.
Если такие точки не отфильтрованы, OEE может “улучшаться” или “падать” без реальных изменений в производстве.
Что должно быть в эксплуатационном контуре
Минимальный метрологический контур для производственного объекта:
•реестр измерительных каналов с критичностью;
•график поверки/калибровки с автоматическими напоминаниями;
•контроль внесения калибровочных коэффициентов в АСУ ТП/SCADA;
•правила флагирования сомнительных данных;
•процедура временного вывода канала из расчетов KPI;
•регулярный аудит соответствия “поле -> historian -> отчет”.
Это снижает риск принятия решений по недостоверным данным.
Мини-регламент: что делать при расхождении полевого и эталонного измерения
Ниже компактный рабочий регламент для смены и инженерной команды.
МИНИ-РЕГЛАМЕНТ: РАСХОЖДЕНИЕ ПОЛЕВОГО И ЭТАЛОННОГО ИЗМЕРЕНИЯ
1) Фиксация события
- Зафиксировать канал, текущее значение, эталон, время, условия среды.
- Создать запись инцидента с уникальным ID.
2) Первичная проверка (до 30 минут)
- Проверить единицы измерения, масштабирование, активный диапазон.
- Проверить целостность линии/питания/связи и отсутствие очевидных помех.
- Повторить измерение в тех же условиях.
3) Классификация отклонения
- Если |Δ| <= допустимого порога -> отметить как наблюдение, усилить мониторинг.
- Если |Δ| > порога -> статус "suspect", запуск расширенной диагностики.
4) Операционные меры
- Для критичных каналов перевести KPI-расчеты на резервный канал/модель.
- Маркировать данные канала как suspect/invalid в historian и отчетах.
- Уведомить ответственных: производство, АСУ ТП, метрология, качество.
5) Диагностика причины (в течение смены/суток)
- Проверка датчика, преобразователя, коэффициентов и последней калибровки.
- Сверка с независимым эталоном/контрольным прибором.
- Анализ тренда до и после инцидента.
6) Решение и восстановление
- Калибровка/замена/коррекция коэффициентов по утвержденной процедуре.
- Контрольная сверка "поле vs эталон" после вмешательства.
- Снятие статуса suspect только после подтверждения стабильности.
7) Закрытие инцидента
- RCA: причина, влияние на KPI/OEE, корректирующие действия.
- Обновить реестр рисков и график проверок для канала.
Влияние на отчетность и OEE: как показывать прозрачно
Чтобы руководители не принимали решения по “красивым, но сомнительным” данным, в отчетах стоит явно выводить:
•долю данных с флагом suspect/invalid;
•список критичных каналов с открытыми инцидентами;
•пересчитанный KPI без сомнительных точек;
•комментарий к изменениям OEE, вызванным метрологическими корректировками.
Так управление получает честную картину, а не иллюзию стабильности.
Где уместен СТАБУР
В проектах с несколькими линиями и разными классами датчиков полезен единый стандарт метрологической дисциплины. В платформенном подходе, включая решения СТАБУР, проще унифицировать traceability, флаги качества данных и регламенты реакции на расхождения между полем и эталоном.
FAQ
Можно ли считать OEE без учета uncertainty?
Технически можно, но управленчески опасно: мелкие изменения KPI могут быть в пределах погрешности измерений.
Чем опасны “сомнительные” точки в historian?
Они искажают тренды, автоматические отчеты и решения по корректирующим действиям.
Кто должен владеть регламентом по расхождениям?
Совместно метрология и АСУ ТП, с обязательным участием производства и качества.
Когда достаточно мониторинга, а когда нужен немедленный вывод канала?
Зависит от критичности параметра и величины отклонения относительно порога.
Нужно ли хранить историю коэффициентов калибровки?
Да, иначе невозможно доказуемо объяснить изменения показаний во времени.
Внутренняя перелинковка
•Historian в промышленности: стратегия хранения трендов;
•Качество данных в производстве: пропуски, дубли, семантика;